Quando os Elementos Traço Ditaram a Resistência: Dominar a Mistura de Ligas NiTiZn para Manufatura Aditiva
Sep 13, 2026
A Falha Invisível Escondida nas Camadas Perfeitas
Um engenheiro de materiais olha para um impulsor quebrado, recém-saído da plataforma de construção. A estratégia de varredura a laser foi impecável. As poças de fusão pareciam estáveis no monitor. Mesmo assim, a peça falhou com um nível de tensão quarenta por cento abaixo do projeto.
A causa raiz não seria encontrada nos parâmetros da impressora. Ela estava muito mais a montante — na etapa silenciosa, frequentemente negligenciada, onde os pós elementares brutos se transformam em "matéria-prima". Especificamente, no misturador.
O misturador industrial de pó não apenas mistura. Ele negocia uma batalha contra a física e a química que começa muito antes da manufatura aditiva começar. Para um sistema de três elementos como o NiTiZn, onde o zinco está presente em frações minúsculas e tem uma fome eletroquímica desproporcional por oxigênio, o misturador não é uma ferramenta periférica. Ele é o arquiteto fundamental da confiabilidade.
O Paradoxo do Elemento Traço
Por que um Pouco de Zinco Causa Grandes Problemas
Nas ligas NiTiZn, o zinco é tipicamente adicionado em baixas concentrações. Em base de massa, é quase desprezível. Mas sua influência nas temperaturas de transformação e no comportamento de memória de forma não é nada pequena.
Isso cria um paradoxo: algumas centenas de gramas de zinco devem ser distribuídas uniformemente por todo um lote de pó de níquel e titânio. Se essas partículas de zinco se agruparem — mesmo microscopicamente — o componente impresso conterá zonas ocultas com química alterada.
Gradientes composicionais locais parecem um problema acadêmico até que se manifestem como temperaturas de atuação imprevisíveis ou superfícies de fratura que contam histórias contraditórias sob o microscópio. O primeiro trabalho do misturador é impedir que essas histórias sejam escritas.
A Armadilha Psicológica da Mistura "Suficientemente Boa"
Engenheiros muitas vezes confiam na inspeção visual. Os pós parecem homogêneos a olho nu. Mas na escala das partículas, a realidade é diferente. Um misturador que gira por vinte minutos pode deixar bolsas ricas em zinco intactas. Essas bolsas sobrevivem a processos semelhantes à atomização na poça de fusão, criando ilhas de composição de liga ligeiramente diferente. A tendência humana de subestimar a heterogeneidade invisível é o que transforma a mistura "suficientemente boa" em um risco sistêmico. Somente a mistura de longa duração e mecanicamente rigorosa reescreve esse padrão.
A Mecânica da Microuniformidade
Movimento Multiaxial e a Arte do Caos Controlado
A rotação simples cria zonas mortas. Partículas pesadas de níquel podem se depositar enquanto a poeira leve de zinco flutua. Para derrotar isso, misturadores industriais avançados usam padrões de movimento 3D multiaxiais que interrompem constantemente as tendências de sedimentação. Por oito, dezesseis, até vinte e quatro horas, a massa de pó se reconfigura milhões de vezes, forçando cada grão de zinco a encontrar cada vizinho de níquel e titânio.
Isso não é força bruta. É um caminho projetado para o platô de homogeneidade — o ponto onde a composição se torna estatisticamente idêntica independentemente de onde você amostra o lote. Alcançar esse platô é o que separa um processo de manufatura aditiva repetível de um que produz mistérios intermitentes.
A Fronteira Frágil Entre Uniformidade e Dano
Cada hora de mistura é uma negociação. A homogeneidade melhora. Mas as superfícies das partículas também sofrem microimpactos. Se você for longe demais, obtém soldagem a frio, fratura ou deformação sutil que altera a distribuição do tamanho das partículas. Um misturador que antes entregava pó esférico de 15–45 µm pode, após o excesso de processamento, produzir finos e fragmentos irregulares. Esses fragmentos arruínam a densidade de empacotamento do leito de pó, causando espessura de camada irregular e porosidade nas peças impressas.
A decisão do operador — quando parar — define a fronteira entre uma liga precisa e uma comprometida. Os melhores protocolos de mistura são construídos com dados, não com adivinhação.
A Fortaleza Atmosférica
A Oxidação é a Assassina Silenciosa de Ligas
A reatividade do zinco é tanto uma vantagem de projeto quanto um pesadelo de contaminação. Expostas ao ar ambiente, as partículas de zinco formam películas de óxido superficial em minutos. Esses óxidos não desaparecem simplesmente na poça de fusão; eles se tornam locais de inclusão, concentradores de tensão e interfaces fracas entre regiões cristalinas adjacentes.
Misturadores industriais projetados para pós reativos operam sob uma manta protetora de argônio. Mas a verdadeira disciplina está nos detalhes: integridade da vedação, ciclos de evacuação antes do recarregamento e monitoramento contínuo de oxigênio residual. Um misturador que vaza mesmo algumas partes por milhão de oxigênio pode degradar silenciosamente um lote inteiro. Nenhuma otimização de parâmetro a laser pode redimir completamente uma matéria-prima oxidada.
Preservando a Forma que Torna a Impressão Possível
A fluidez do pó na fusão a laser em leito de pó é uma função da esfericidade. Partículas satélite, superfícies rugosas ou formas deformadas interrompem a disseminação suave das camadas. Um misturador deve executar sua missão de homogeneização sem causar atrito mecânico que erode esse ativo esférico. Isso requer superfícies internas projetadas para minimizar o cisalhamento enquanto maximiza a mistura interpartículas — um equilíbrio delicado entre geometria do recipiente, velocidade e taxa de enchimento.
Quando a fluidez é preservada, o recobrimento da impressora deposita camadas uniformes, e o laser interage com um leito de material consistente. O resultado é uma dinâmica de fusão previsível. A alternativa é uma cascata de pequenos erros que se acumulam em uma construção descartada.
O Ecossistema Completo de Preparação
Por que Apenas um Misturador Não é Suficiente
Um misturador de pó é o coração da preparação de matéria-prima, mas ele vive dentro de um ecossistema mais amplo. Antes que níquel, titânio e zinco possam ser misturados, eles geralmente precisam ter o tamanho adequado. Britadeiras de mandíbula ou moinhos de bolas planetários reduzem a matéria-prima maior. Peneiradoras com peneiras de teste de precisão classificam então o pó, garantindo que apenas partículas dentro de uma janela de tamanho estrita entrem no misturador. Essa disciplina a montante evita que o misturador seja solicitado a homogeneizar uma entrada extremamente polidispersa — uma tarefa injusta que quase sempre falha.
Do Pó Misturado à Amostra Verificável
Após a mistura, o controle de qualidade exige preparação de corpos de prova. Aqui, as soluções de prensagem hidráulica da empresa se tornam essenciais. Prensas para pastilhas de XRF comprimem uma pequena amostra em uma pastilha densa e analisável, permitindo a verificação composicional antes de comprometer-se com uma construção completa. Prensas isostáticas a frio (PIF) podem consolidar massas maiores de pó em corpos verdes uniformes para estudos de sinterização. Prensas a quente a vácuo levam isso mais longe, aplicando calor e pressão para explorar o comportamento de consolidação da liga sem imprimir uma única camada.
Essa capacidade ponta a ponta — da britagem e moagem à mistura, peneiramento e prensagem — fecha o ciclo entre os elementos brutos e a matéria-prima certificada. Ela transforma a preparação de materiais de uma coleção dispersa de processos em um fluxo de trabalho coerente e auditável.
Construindo Confiabilidade para Ligas Complexas
A cadeia de suprimento para ligas avançadas não tolera adivinhação. Quando um laboratório ou linha de produção adota o NiTiZn, ele adota um material cujas propriedades são extremamente sensíveis ao histórico de preparação. O misturador industrial de pó é o ponto focal onde a química, a mecânica de partículas e o controle atmosférico convergem. Se fizer tudo certo, a manufatura aditiva entrega microestruturas repetíveis. Se negligenciar suas sutilezas, a peça impressa se torna um documento de falhas ocultas.
Nós fornecemos soluções completas de preparação de amostras laboratoriais que transformam essa sensibilidade de um passivo em uma força projetada. Nossos misturadores de pó — incluindo sistemas de movimento 3D, projetos de desespumagem e moinhos de bolas planetários — são construídos para entregar a homogeneidade de longa duração que ligas reativas exigem. Nossas britadeiras, moinhos a jato e trituradores criogênicos com nitrogênio líquido lidam com a redução de tamanho a montante. Nossas peneiradoras e peneiras de teste impõem classificação de tamanho precisa. E nossa linha abrangente de prensas hidráulicas — Prensas Isostáticas a Frio/Quente, prensas a quente a vácuo, prensas para pastilhas de XRF — conduzem o fluxo de trabalho até a verificação e a compactação avançada.
A arquitetura invisível de uma construção bem-sucedida é feita antes de qualquer pulso de laser. Deixe-nos ajudá-lo a construí-la com confiança. Contate Nossos Especialistas
Links rápidos
Produtos sugeridos
Misturador Duplo Cone Industrial para Mistura de Pós e Homogeneização Misturador Planetário Centrífugo a Vácuo Industrial para Homogeneização de Pastas de Alta Viscosidade e Pós Misturador e Desaerador Centrífugo Planetário de Vácuo de Alta Eficiência para Pesquisa de Materiais Industriais e Dispersão de Pó de Laboratório de Precisão Misturador Universal Multidimensional para Mistura de Pós com Alta Uniformidade Misturador de Pó Tipo V para Mistura Uniforme de Pós e Grânulos SecosLeitura adicional
A Aposta 81:19: Por Que a Mistura Imperfeita Mata Silenciosamente o Seu Cerâmico Óptico A Variável Invisível: Por Que os Dados do Seu Teste de Solo Estão Mentindo para Você A Falácia da Mistura: Por Que a Cor Uniforme da Sua Farinha Composta é uma Ilusão Custosa O Gatilho do Micrômetro: Por que um Misturador de Pó Laboratorial Define o Sucesso de Comprimidos Efervescentes O Coreógrafo Silencioso: Como a Mistura de Pós em 3D Dita a Pureza das Fases MAX Ti₂SnC
PowderPreparation
Last updated on May 14, 2026
Produtos relacionados
Misturador Duplo Cone Industrial para Mistura de Pós e Homogeneização
Misturador Planetário Centrífugo a Vácuo Industrial para Homogeneização de Pastas de Alta Viscosidade e Pós
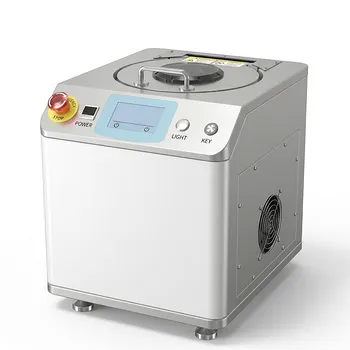
Misturador e Desaerador Centrífugo Planetário de Vácuo de Alta Eficiência para Pesquisa de Materiais Industriais e Dispersão de Pó de Laboratório de Precisão
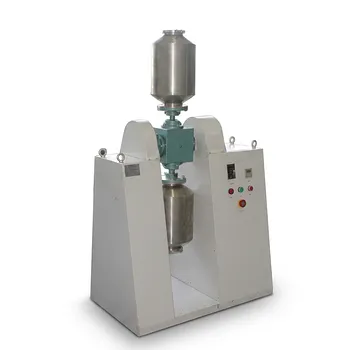
Misturador Universal Multidimensional para Mistura de Pós com Alta Uniformidade
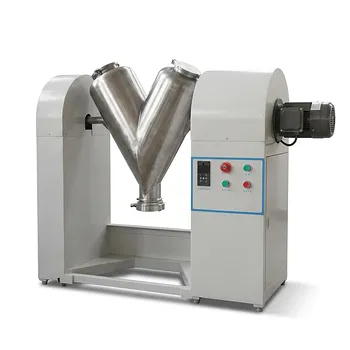
Misturador de Pó Tipo V para Mistura Uniforme de Pós e Grânulos Secos
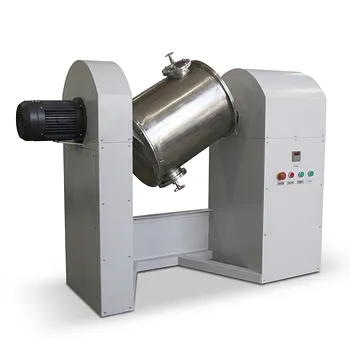
Misturador Inclinado para Mistura Homogénea de Pós e Moagem
Misturador Horizontal de Calha para Mistura Uniforme de Pós e Pastas
Granulador Oscilante Industrial para Processamento de Pós nas Indústrias Farmacêutica, Alimentar e Química
Misturizador Centrífugo Planetário a Vácuo de Alta Velocidade e Desespumante para Processamento Industrial de Pastas
Misturador de Fita Horizontal para Mistura Uniforme de Pós e Suspensões
Misturador Horizontal de Fita para Mistura de Pós Secos e Polpas
Misturador de Movimento Tridimensional para Mistura de Pós e Grânulos em Laboratório
Misturizador Desespumante a Vácuo Centrífugo Planetário Industrial para Pastas de Alta Viscosidade e Ciência de Materiais Avançados
Misturador Centrífugo a Vácuo de Copo Duplo Processador Planetário de Pasta e Desaerador de Materiais Industriais
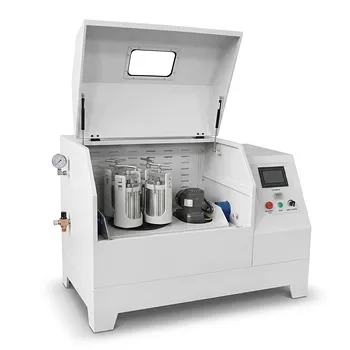
Moinho de Bolas Planetário Vertical de Produção para Processamento de Pó de Alto Rendimento
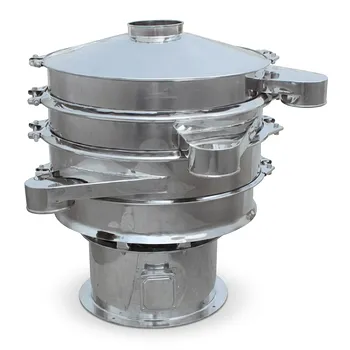
Peneira Vibratória Rotativa em Aço Inoxidável de Alta Precisão Separador Vibratório Circular Industrial Máquina de Classificação de Pó Equipamento de Peneiração Multicamadas
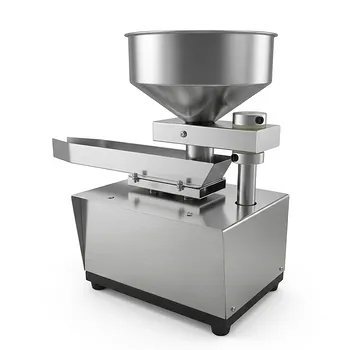
Alimentador de Pó Vibratório Automático para Processamento de Materiais de Laboratório Alimentador de Funil Vibratório de Precisão para Manuseio de Materiais Granulares e em Pó Alimentador de Bandeja Vibratória de Grau Industrial para Preparação Consisten
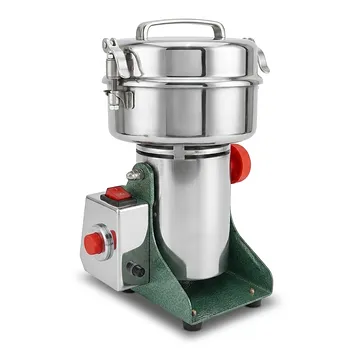
Moedor de Laboratório Pequeno e de Alta Velocidade para Processamento de Pós
Granulador de Oscilação Pequeno Granulação Eficiente de Pó para Indústrias Farmacêutica, Química e Alimentícia