O Mícron e o Megapascal: Como uma Prensa Hidráulica de Laboratório Ancora a Verdade na Aderência de Revestimentos
Sep 22, 2026
A Vida Secreta do Corpo de Prova
Todos olham para a máquina de ensaio universal. A célula de carga brilhante. A velocidade do travessão. O gráfico em tempo real subindo em direção à falha.
Enquanto isso, a variável mais perigosa passa despercebida em uma bancada a trinta metros de distância. Um bloco de carregamento de aço. Um corpo de prova revestido. Um frasco espremedor de adesivo.
Já vi laboratórios obcecarem-se com os parâmetros do teste de tração enquanto ignoram a etapa de montagem de cinco minutos que determina se qualquer um desses dados significa algo. Não é preguiça. É um ponto cego muito humano. Confiamos no que podemos medir, e medimos força lindamente. Não medimos a espessura de uma linha de cola. E assim perdemos a história toda.
A ASTM C633 é o padrão para testar a resistência da ligação de revestimentos por aspersão térmica. O procedimento parece simples: colar um corpo de prova revestido a um bloco de carregamento, puxá-lo para separar, registrar a carga de falha. Mas o padrão esconde uma verdade brutal em suas letras miúdas. A ligação adesiva deve ser uniforme, sem vazios e precisamente alinhada. Se não for, o número na tela não descreve o revestimento. Descreve seu erro de montagem.
Uma prensa hidráulica de laboratório não apenas empurra duas partes para juntas. Ela protege o significado de cada megapascal que você registrará mais tarde.
Por que Adesivo Não é Cola
Adesivo é um fluido que quer se tornar um sólido. Durante essa transição, é vulnerável. Pode se acumular de forma desigual. Pode prender ar. Pode curar a taxas diferentes através da interface porque um lado da fixação está ligeiramente mais quente que o outro.
A camada de adesivo torna-se o elo mais fraco — não porque a química está errada, mas porque a física a transformou em uma loteria.
Uma prensa hidráulica assume o controle dessa física. Aplica uma tonelagem precisa e programável que espreme o adesivo em uma espessura de filme definida. Não “apertado à mão”. Não “prender até parecer correto”. Um número. Repetível. Documentável.
Quando essa força é consistente em cada corpo de prova, o adesivo deixa de ser uma variável. Torna-se infraestrutura.
Pressão como Ferramenta Cirúrgica
Criando uma Interface Uniforme
Imagine uma ligação adesiva sob um microscópio. Sem pressão, a espessura da camada pode variar de 20 mícrons em uma borda para 80 mícrons em outra. Sob carregamento de tração, essa excentricidade introduz momentos de flexão. O campo de tensão não é mais tração pura. O corpo de prova falha prematuramente. O revestimento é culpado.
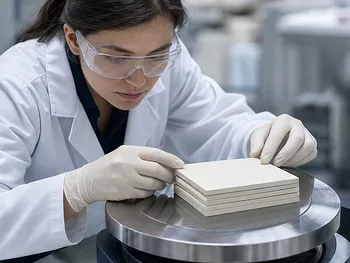
Uma prensa hidráulica com medidor digital permite aplicar a tonelagem exata especificada pela ASTM C633. O filme adesivo atinge uma espessura microscópica uniforme. As linhas de força fluem diretamente através da interface. O teste de tração mede o que deve medir.
Expulsando o Invisível
Bolhas de ar são os gremlins dos testes de ligação. São invisíveis a olho nu — talvez 50 mícrons de diâmetro — mas são concentradores de tensão. Em um teste de revestimento de alta resistência, a tensão na borda de um vazio pode ser três vezes a tensão média. A falha se nucleia ali.
A alta capacidade de força de uma prensa expulsa essas bolhas antes que o adesivo cure. O resultado é uma ligação totalmente densa. Sem locais ocultos de iniciação de trincas. Sem outliers baixos misteriosos em seu conjunto de dados.
A Armadilha Geométrica
Um bloco de carregamento e um corpo de prova são duas superfícies planas que devem permanecer perfeitamente paralelas. Se inclinarem mesmo que uma fração de grau, o puxão torna-se um descascamento. A resistência ao descascamento não é resistência à tração. Você agora está executando um teste diferente.
Os pratos da prensa hidráulica impõem alinhamento plano e paralelo. A máquina não se importa se o operador está cansado ou com pressa. Restringe fisicamente a montagem para que cada corpo de prova em um lote compartilhe a mesma geometria. Este é o tipo de padronização que separa dados publicáveis de confusão interna.
A Variável Térmica que Esquecemos
Muitos adesivos de alta resistência requerem calor para curar. Então você coloca a montagem em um forno e espera. Mas fornos não aplicam pressão. O adesivo pode expandir, liberar gás ou desenvolver tensões residuais ao esfriar.
Uma prensa com pratos aquecidos resolve isso. Pressão e temperatura trabalham juntas, mantendo a espessura do filme constante enquanto o adesivo cura sob calor controlado. O resultado é uma ligação com menor tensão interna e maior integridade estrutural.
Se seu protocolo requer retorno rápido, o controle de ciclo programável permite predefinir todo o perfil pressão-temperatura e ir embora. Um botão. Nenhuma variabilidade entre turnos.
Como Escolher uma Prensa para Teste de Resistência de Ligação
Nem toda prensa hidráulica é projetada para este trabalho. Aqui está como combinar a máquina à sua prioridade real.
- Se a conformidade com ASTM C633 é inegociável: Escolha uma prensa com manômetro de pressão digital e ajustabilidade de força precisa. Você precisará documentar a tonelagem exata para cada corpo de prova. Uma prensa de laboratório padrão com um sistema hidráulico de controle fino oferece essa rastreabilidade.
- Se você está executando controle de qualidade de alto throughput: Procure por ciclos programáveis, pratos aquecidos e capacidade de resfriamento rápido. Isso reduz o tempo de ciclo sem sacrificar a uniformidade.
- Se você está desenvolvendo novas formulações de revestimento: Você precisa de uma prensa que também possa lidar com compactação de pó ou prensagem isostática a frio para suas matérias-primas, para que toda a cadeia do pó ao pelete de revestimento compartilhe o mesmo padrão de controle.
A prensa não é mais apenas uma ferramenta. É parte do seu sistema de medição.
Montagem de Corpo de Prova como um Sistema
| Papel Chave | Mecanismo Técnico | Resultado do Teste |
|---|---|---|
| Compressão Controlada | Espessura de filme adesivo uniforme via tonelagem precisa | Elimina carregamento excêntrico e momentos de flexão |
| Eliminação de Vazios | Alta pressão expulsa o ar preso | A ligação falha no revestimento, não em defeitos do adesivo |
| Alinhamento Geométrico | Pratos paralelos restringem a geometria da montagem | Tensão de tração pura sem componentes de descascamento |
| Gerenciamento Térmico | Pratos aquecidos curam o adesivo sob pressão constante | Tensão interna reduzida, fluxos de trabalho acelerados |
A Máquina por Trás do Resultado
O testador de tração mais caro do mundo não pode resgatar um corpo de prova mal preparado. Mas uma prensa hidráulera devidamente escolhida constrói a integridade dos dados desde o início. Remove as variáveis invisíveis que causam dispersão, confusão e execuções de teste desperdiçadas.
É por isso que projetamos soluções completas de preparo de amostras para laboratórios de ciência dos materiais. Nossa linha de prensas hidráulicas cobre todos os perfis de demanda: prensas de laboratório padrão para trabalho rotineiro de ASTM C633, Prensas Isostáticas a Frio e a Quente para consolidação avançada de pós e peças, prensas de peletes para XRF para análise composicional e prensas a quente a vácuo para materiais sensíveis à temperatura.
Mas uma prensa não trabalha sozinha. O pó que se torna um revestimento inicia sua jornada em um britador ou um moinho de jato. A distribuição de tamanho de partícula que determina a aspergibilidade emerge de um peneirador vibratório. A homogeneidade de uma mistura vem de um misturador de pós projetado para a tarefa. Quando cada instrumento na cadeia é construído para precisão, os dados no final dessa cadeia são dados em que você pode confiar.
Projete seu protocolo de teste desde o primeiro passo, não o último.
Links rápidos
Produtos sugeridos
Prensadora de comprimidos pequena de 6 toneladas, equipamento de compressão de pó para laboratório, máquina de formação de comprimidos Prensa de Comprimidos de Punção Única de 5 Toneladas para Laboratório e Pequena Produção Prensa Manual para Comprimidos com Manômetro de Dupla Escala para Preparação de Amostras em Laboratórios Farmacêuticos, Alimentares e Químicos Prensa de Comprimidos de Um Único Punção de 6 Toneladas com Frequência Variável Emulsificador de Laboratório de Alto Cisalhamento para Mistura e HomogeneizaçãoLeitura adicional
Do Pó aos Dados: Como as Prensas de Laboratório de Precisão Forjam a Verdade nos Testes de Minerais As Camadas Que Não Se Achavam: Por Que Nove Folhas de Cerâmica Exigem uma Prensa de Laboratório Que Pensa em Mícrons A Fratura Oculta: Por Que as Hastes de Alimentação Cerâmicas Falham Antes da Primeira Fusão O Arquiteto Invisível: Como a Psicologia da Compactação Molda o Destino da Sua Cerâmica LSM O Arquiteto Invisível do Pó: Como um Único Aditivo Salva Metais Dúcteis de Si Mesmos
PowderPreparation
Last updated on May 14, 2026
Produtos relacionados

Prensadora de comprimidos pequena de 6 toneladas, equipamento de compressão de pó para laboratório, máquina de formação de comprimidos

Prensa de Comprimidos de Punção Única de 5 Toneladas para Laboratório e Pequena Produção

Prensa Manual para Comprimidos com Manômetro de Dupla Escala para Preparação de Amostras em Laboratórios Farmacêuticos, Alimentares e Químicos

Prensa de Comprimidos de Um Único Punção de 6 Toneladas com Frequência Variável
Emulsificador de Laboratório de Alto Cisalhamento para Mistura e Homogeneização
Triturador de Laboratório de Alta Velocidade e Pequeno Porte para Preparação de Amostras de Materiais Secos
Granulador Oscilante de Laboratório Pequeno para Processamento de Granulação Úmida e Seca
Moinho de Laboratório de Balanço de Alta Velocidade para Moagem de Pó Fino e Preparação de Amostras