O Arquiteto Invisível: Como a Psicologia da Compactação Molda o Destino da Sua Cerâmica LSM
Oct 06, 2026
O Momento Antes do Fogo
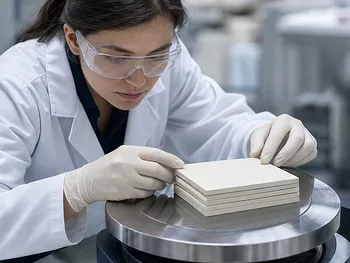
Há uma pausa silenciosa, quase reverente, antes que um pesquisador coloque um corpo verde de LSM no forno. O pó já foi misturado, calcinado, talvez moído em moinho de bolas por horas. Agora, um disco cinza pálido repousa na palma de uma mão enluvada. Parece perfeito. Parece sólido.
E, para muitos, ele vai falhar mesmo assim.
Não por causa do perfil de sinterização a 1400 °C, não por causa de uma estequiometria incorreta, mas por causa de uma história escrita dentro do compacto durante aqueles poucos segundos de prensagem. O arquiteto invisível de toda cerâmica La0.7Sr0.3MnO3 não é o forno. É a prensa hidráulica — e a mentalidade da pessoa que a opera.
O Corpo Verde É uma Promessa
De Grãos Soltos a um Todo Coerente
Antes da prensagem, o pó de LSM é uma multidão de partículas desconectadas. Cada grão contém os elementos corretos, mas eles não compartilham nenhum vínculo. A prensa hidráulica laboratorial força uma transformação. Sob carga uniaxial, essa coleção solta se torna um corpo verde — um sólido frágil, mas coerente, que pode ser manuseado, medido e, o mais importante, confiado.
Essa é a integridade estrutural nascida da compactação pura. É a promessa de que os átomos terão vizinhos próximos, prontos para difundir e construir contornos de grão quando o calor chegar.
O Contato Que Se Torna um Cristal
A sinterização a 1400 °C não funde magicamente partículas distantes. Ela requer proximidade. A prensa não só esculpe a geometria; ela cria as condições iniciais para toda a dança atômica subsequente. Partículas mal empacotadas significam caminhos de difusão ruins. Já uma boa compactação prepara o cenário para o crescimento uniforme de grãos e a microestrutura densa que confere ao LSM sua condutividade eletrônica e iônica.
Mesmo a geometria importa. Os moldes de aço precisos que moldam o pó em discos, cilindros ou barras fazem mais do que criar um formato agradável. Eles garantem que o calor alcance cada região uniformemente, evitando empenamento e supersinterização localizada. Um formato consistente é uma história térmica consistente.
A Decepção da Densidade
Nós Confiamos No Que Vemos, Mas Os Defeitos Se Escondem
Um corpo verde recém-prensado tem a densidade do giz. Ele mantém sua forma. A tentação é pensar que o trabalho acabou. Essa é a primeira armadilha psicológica: confundimos solidez aparente com uniformidade real.
Uma prensa uniaxial padrão aplica força de uma direção. O pó sob o pistão móvel se compacta mais do que o pó próximo à parede estática da matriz. Formam-se gradientes de atrito. O centro da pastilha pode ser significativamente menos denso do que as superfícies. Você não consegue ver isso. Você só vê seu fantasma mais tarde — um disco sinterizado rachado ou um núcleo com porosidade anormal.
O Mapa Interno de Tensão
Imagine a disposição das partículas dentro daquele disco de aparência inocente. Perto do topo, onde a pressão encontra o pó primeiro, o empacotamento é excelente. Perto da base, dependendo do atrito da parede, também pode ser bom. Mas no meio geométrico, uma ilha de baixa densidade frequentemente sobrevive.
Esse gradiente é uma mentira estrutural. Durante a sinterização, as regiões se densificam em taxas diferentes. A tensão se acumula onde os contornos se encontram. E então, na temperatura, a cerâmica fratura ao longo de linhas que foram desenhadas semanas antes na sala de prensagem. A falha nunca esteve no forno. Esteve na arquitetura invisível do corpo verde.
Microfissuras e a Paciência Que Nos Falta
A Velocidade da Força
Existe outra tendência psicológica: a crença de que se alguma pressão é boa, a pressão mais rápida é melhor. Mas pós não são líquidos. Eles se comprimem por meio do rearranjo de partículas e, em cargas mais altas, por fratura frágil e deformação plástica. Aplique pressão muito rapidamente, e bolsas de ar ficam aprisionadas. Libere-a muito rápido, e a energia elástica armazenada retorna com violência, criando delaminações.
A delaminação é a assassina furtiva. Uma microfissura tão fina que não pode ser vista a olho nu se abre em um plano de fratura quando o material se expande durante a sinterização. A falha resultante é culpada em um "lote ruim" de pó, mas o verdadeiro culpado foi uma prensa hidráulica operada com uma mão apressada.
Precisão como Estado de Espírito
A melhor prensa hidráulica do mundo não compensa a impaciência. Mas um instrumento de precisão pode guiar você para hábitos melhores. Quando as rampas de pressão são controladas — por meio de um sistema hidráulico bem projetado com válvulas suaves e um manômetro legível — o operador se torna parte de um loop de feedback mais lento e deliberado. A ferramenta ensina a pessoa.
É aqui que o equipamento laboratorial transcende a mera função. Ele se torna um meio para um estado de espírito cuidadoso.
Além da Uniaxial: O Sistema Que Apaga Zonas Cinzentas
A Tecnologia da Pressão Uniforme
Se a prensagem uniaxial tem limites inerentes, o que os elimina? A resposta é a prensagem isostática. Em uma Prensa Isostática a Frio (CIP, na sigla em inglês), o pó é selado em um molde flexível e submerso em um fluido pressurizado uniformemente de todas as direções. Não existe "lado do pistão" versus "lado da parede da matriz". A densidade se torna isotrópica, apagando completamente os gradientes internos.
Para pesquisadores que desenvolvem cerâmicas LSM avançadas, uma CIP não é um extravagância. É o próximo passo lógico quando corpos verdes uniaxiais continuam te traindo com heterogeneidade oculta. O mesmo vale para a Prensagem Isostática a Quente (WIP, na sigla em inglês), que adiciona calor moderado para aumentar a deformação das partículas e homogeneizar ainda mais a densidade.
Como parte de um conjunto completo de preparação de amostras laboratorial, essas prensagens trabalham junto com prensas hidráulicas padrão, prensas para pastilhas de XRF e até prensas a quente a vácuo para sinterização avançada. O fio comum é o controle — não só do material, mas das próprias forças que o constroem de pó a componente.
Toda a Cadeia de Clareza na Compactação
O Que Vem Antes da Prensa Molda O Que Acontece Dentro Dela
É tentador isolar o estágio de prensagem. Mas nenhuma prensa hidráulica consegue consertar um pó mal preparado. Se a distribuição de tamanho de partícula for muito ampla, o corpo verde terá um empacotamento ineficiente, não importa a pressão. Se aglomerados sobreviverem à moagem, eles se tornam sementes de falha.
É por isso que moinhos de bolas planetários, moinhos de jato e moedores criogênicos não são ferramentas separadas; eles são o prefácio da história da prensa. Moer o calcínio de LSM até atingir uniformidade submícronica garante que, quando a pressão chegar, as partículas deslizem e se compactem em uma disposição densa e homogênea. É a diferença entre uma pilha aleatória de tijolos e uma parede cuidadosamente entrelaçada.
Mesmo o misturador desespumante tem seu papel. O ar arrastado durante o manuseio do pó se torna os microporos que a prensa deve eliminar. Ao remover o ar antes da compactação, você simplifica o trabalho da prensa e melhora a integridade final.
A Prensa como Parte de uma Filosofia
De britadores de mandíbula que quebram os blocos iniciais a peneiradoras vibratórias que classificam os finos, cada dispositivo no fluxo de trabalho de preparação de amostras influencia a cerâmica final. Mas a prensa hidráulica — o momento da compressão — permanece o nexo psicológico. É o último toque físico antes que o fogo assuma o controle. É o ponto onde a decisão humana (pressão, tempo de permanência, taxa de liberação) encontra o destino do material.
Reivindicando o Arquiteto Invisível
Nós frequentemente buscamos sofisticação em temperaturas e tempos de permanência, em níveis de dopagem e controles de atmosfera. Isso importa. Mas a alavanca mais profunda de confiabilidade é mais antiga e menos glamourosa: é a aplicação deliberada de pressão estável e limpa para criar um corpo verde que diz a verdade sobre sua própria densidade.
Da próxima vez que uma pastilha de LSM rachar após a sinterização, resista à vontade de culpar o forno. Olhe para trás, para a prensa. Pergunte-se: A pressão foi realmente uniforme? A liberação foi suave o suficiente? O pó tinha a distribuição de partículas correta para aceitar essa compactação graciosamente?
Quando a resposta é sim — quando a prensa hidráulica e todas as etapas de preparação atrás dela formam um sistema coerente — a cerâmica recompensa você com densidade, condutividade e integridade silenciosa. É o tipo de confiabilidade que parece quase romântica em sua precisão, um triunfo silencioso do engenheiro sobre defeitos invisíveis.
Para aqueles que querem parar de perseguir microfissuras e começar a construir confiança, a solução está em um ecossistema completo de preparação de amostras laboratorial — de moinhos de bolas planetários e moinhos de jato que aperfeiçoam seu pó a prensas hidráulicas, sistemas CIP/WIP e prensas a quente a vácuo que o moldam em corpos verdes impecáveis. As ferramentas não só moldam o material; elas moldam os resultados.
Pronto para projetar reprodutibilidade no seu fluxo de trabalho de materiais? Contate Nossos Especialistas
Links rápidos
Produtos sugeridos
Prensa de Comprimidos de Punção Única de 5 Toneladas para Laboratório e Pequena Produção Prensa Manual para Comprimidos com Manômetro de Dupla Escala para Preparação de Amostras em Laboratórios Farmacêuticos, Alimentares e Químicos Prensa de Comprimidos de Um Único Punção de 6 Toneladas com Frequência Variável Prensadora de comprimidos pequena de 6 toneladas, equipamento de compressão de pó para laboratório, máquina de formação de comprimidos Britador de Martelo Selado para Preparação de Amostras de Carvão em Laboratório com Tamanho de Saída AjustávelLeitura adicional
Do Pó aos Dados: Como as Prensas de Laboratório de Precisão Forjam a Verdade nos Testes de Minerais A Fratura Oculta: Por Que as Hastes de Alimentação Cerâmicas Falham Antes da Primeira Fusão As Camadas Que Não Se Achavam: Por Que Nove Folhas de Cerâmica Exigem uma Prensa de Laboratório Que Pensa em Mícrons O Arquiteto Invisível do Pó: Como um Único Aditivo Salva Metais Dúcteis de Si Mesmos A Arte de Persuadir a Madeira: Como uma Prensa Térmica de Laboratório Resolve a Falha no Projeto da Natureza
PowderPreparation
Last updated on May 14, 2026
Produtos relacionados

Prensa de Comprimidos de Punção Única de 5 Toneladas para Laboratório e Pequena Produção

Prensa Manual para Comprimidos com Manômetro de Dupla Escala para Preparação de Amostras em Laboratórios Farmacêuticos, Alimentares e Químicos

Prensa de Comprimidos de Um Único Punção de 6 Toneladas com Frequência Variável

Prensadora de comprimidos pequena de 6 toneladas, equipamento de compressão de pó para laboratório, máquina de formação de comprimidos
Britador de Martelo Selado para Preparação de Amostras de Carvão em Laboratório com Tamanho de Saída Ajustável
Moinho de Areia de Laboratório de Estrutura Cerâmica Pequeno Equipamento de Dispersão e Moagem em Escala Nanométrica Design Sem Vedação Sem Tela
Pequeno Triturador de Martelos para Britagem de Materiais Frágeis em Mineração, Metalurgia e Preparação de Amostras de Laboratório
Britador de Martelo Selado para Laboratório para Preparação de Amostras de Carvão e Minerais
Triturador Selado de Martelo e Faca Industrial para Preparação de Amostras de Minério e Carvão
Britadores de Martelo Selados de Laboratório para Preparação de Amostras de Carvão e Britagem de Materiais de Resistência Média
Triturador e Divisor de Martelo Selado de Laboratório para Preparação de Amostras de Alta Dureza
Britador de Martelo Selado Personalizado para Preparação de Amostras de Carvão e Materiais de Dureza Média
Britador de Mandíbulas Selado à Prova de Explosão Personalizado para Preparação de Amostras Laboratoriais e Industriais
Moinho de Bolas Planetário Vertical de Produção para Processamento de Pó de Alto Rendimento
Prensa Rotativa de Comprimidos Tipo Comum para as Indústrias Farmacêutica, Química, Alimentícia e Eletrônica

Peneira Vibratória Tridimensional Seca de Alta Resistência para Separação de Partículas
Moinho de Esferas de Laboratório Nano Desktop Moinho de Areia Submicrônico Sem Tela Sem Vedação Moedor de Pó
Granulador Oscilante de Laboratório Pequeno para Processamento de Granulação Úmida e Seca
Granulador de Oscilação Pequeno Granulação Eficiente de Pó para Indústrias Farmacêutica, Química e Alimentícia