O Tensoativo que Ensina o Pó a Não Grudar: Ácido Esteárico e a Psicologia da Moagem Criogênica
Oct 13, 2026
O Momento em que Você Abre o Moedor
Você acabou de concluir um ciclo de 12 horas de moagem criogênica. O nitrogênio líquido circulou pela camisa de resfriamento. Os rolamentos estão quentes, mas a câmara está com um frio profundo e quebradiço. Você desconecta o frasco, solta a braçadeira e olha para dentro.
Você espera um pó fino e fluido. Em vez disso, encontra um único aglomerado sólido. Uma massa que adere teimosamente às paredes. As esferas de moagem estão cobertas. Seu rendimento não é 100% — talvez seja 60%, se você conseguir rachá-lo e retirá-lo.
O que aconteceu? A energia não desapareceu. Ela apenas foi usada para fundir partículas umas nas outras, em vez de quebrá-las.
Isso não é uma falha do equipamento. É um problema de química de superfície. E a solução é uma molécula que você provavelmente não associa de forma alguma à ciência de materiais avançada: o ácido esteárico.
A Física da Aderência: Soldagem a Frio como Falha do Sistema
Superfícies Frescas São Superfícies "Faminetas"
Quando uma esfera de moagem atinge uma partícula, ela cria uma fratura. Essa fratura expõe uma superfície totalmente nova — que nunca entrou em contato com oxigênio, umidade ou qualquer outra coisa.
Essa superfície está atomicamente insatisfeita. Ela tem ligações pendentes. Precisa se ligar a algo, imediatamente.
Materiais Dúcteis Apresentam um Problema Especial
Materiais quebradiços como o vidro apenas se estilhaçam e param. Mas metais dúcteis — titânio, alumínio, cobre — se comportam de forma diferente. Quando atingidos, eles se deformam. Se achatam. E então, no próximo impacto, essas superfícies achatadas se pressionam uma contra a outra.
A pressão força os átomos de uma partícula a entrar em contato íntimo com os átomos de outra. Sem nenhuma camada de óxido ou contaminante para separá-los, eles simplesmente se ligam. Essa é a "soldagem a frio" — fusão sem calor, impulsionada puramente pela pressão e pela energia de superfície.
Não é um defeito. É a termodinâmica, trabalhando perfeitamente para desfazer tudo o que o seu moedor está tentando alcançar.
Uma Competição Oculta Dentro de Cada Frasco
A moagem de bolas nunca é apenas sobre fratura. É sempre uma competição:
| Força | O que ela faz |
|---|---|
| Fratura | Quebra as partículas, aumenta a área superficial, reduz o tamanho |
| Soldagem | Funde as partículas, reduz a área superficial, aumenta o tamanho |
Sem intervenção, essa competição geralmente termina em impasse. O moedor funciona por horas, o tamanho das partículas para de mudar e o material só fica circulando — quebrando um pouco aqui, soldando um pouco ali. Energia é consumida. O tempo passa. Nada útil acontece.
A Intervenção Molecular: O que o Ácido Esteárico Realmente Faz
Um Tensoativo para Matérias Sólidas
O ácido esteárico é um ácido graxo de cadeia longa: uma espinha dorsal de 18 carbonos com um grupo de ácido carboxílico em uma extremidade. É barato, seguro e quimicamente simples.
Na moagem criogênica, ele desempenha um papel geralmente associado a líquidos: atua como um tensoativo. Mas em vez de estabilizar emulsões, ele estabiliza as partículas sólidas umas contra as outras.
O Mecanismo de Adsorção
No momento em que uma superfície fresca é criada pela fratura, as moléculas de ácido esteárico no frasco são adsorvidas a ela. O grupo de ácido carboxílico se liga à superfície do metal. A longa cauda de hidrocarboneto fica apontada para fora.
Isso acontece em microssegundos. Mais rápido que o próximo impacto.
O que era uma superfície reativa de alta energia se torna, instantaneamente, uma superfície revestida por uma fina camada orgânica. As ligações pendentes são satisfeitas. A energia de superfície cai.
Como uma Única Camada Muda Tudo
Essa monocamada — com apenas alguns nanômetros de espessura — se torna uma barreira física e energética. Quando duas partículas revestidas colidem, suas superfícies metálicas nunca realmente se encontram. As caudas de hidrocarboneto se esfregam umas nas outras e depois se separam.
Não há contato metal com metal. Não há soldagem a frio.
A partícula agora pode ser atingida novamente, achatada mais uma vez, fraturada novamente — sem se fundir ao seu vizinho. A energia do moedor finalmente vai para um trabalho útil.
Para Onde Vai o Material: Rendimento e Proteção do Equipamento
O Entupimento que Nunca Acontece
Sem ácido esteárico, as partículas não se fundem apenas umas às outras. Elas também se fundem aos meios de moagem e às paredes do frasco. Com o tempo, um revestimento espesso se acumula. As esferas ficam maiores, menos eficazes. O interior do frasco diminui.
Esse material se perde no processo. Não está circulando. Não está sendo moído. Está apenas ali, grudado.
O ácido esteárico evita essa adesão. O mesmo revestimento que impede a soldagem a frio entre partículas também impede o revestimento das paredes. O material permanece móvel, livre para se mover pela zona de impacto onde o trabalho real acontece.
O Rendimento se Torna Previsível
Na metalurgia do pó de alto valor, perder 20 a 30% do material para a formação de aglomerados no frasco não é trivial. Você está jogando fora pó que custou centenas de dólares por quilograma para ser produzido.
Com uma concentração de PCA (Agente de Controle de Processo) devidamente otimizada, a recuperação do pó pode exceder 95%. Os valores na balança no final do ciclo correspondem aos valores que você colocou no início.
A Fluxibilidade Vem em Seguida
O pó que não aglomerou flui livremente. É despejado limpamente do frasco. Se espalha uniformemente em uma matriz para compactação. É dispensado de forma consistente na manufatura aditiva.
Isso parece insignificante. Até o momento em que você está tentando automatizar um processo, e cada grama importa.
Morfologia: a Forma das Coisas que Virão
Floco Versus Esfera
O ácido esteárico não apenas evita a soldagem. Ele influencia como as partículas se deformam sob impactos repetidos.
Em sistemas dúcteis sem PCA, as partículas tendem a se soldar em aglomerados aproximadamente esféricos. Com a presença de ácido esteárico, o achatamento repetido sem soldagem produz morfologias em forma de floco ou disco.
Isso não é cosmético. A morfologia de floco significa maior razão de aspecto, comportamento de empacotamento diferente e cinética de sinterização diferente. Para algumas aplicações — certos pós para aspersão térmica, por exemplo — o floco é exatamente o que você quer.
Reduzindo a Largura da Distribuição
A aglomeração aleatória cria tamanhos de partículas aleatórios. Algumas partículas se soldam formando um gigante, enquanto outras permanecem pequenas. A distribuição de tamanhos se alarga de forma imprevisível.
Ao suprimir a aglomeração, o ácido esteárico garante que cada partícula receba aproximadamente o mesmo histórico de impactos. O resultado é uma distribuição de tamanhos mais estreita e consistente.
Pó uniforme significa comportamento uniforme nos processos downstream. Encolhimento uniforme na sinterização. Espessura de camada uniforme na fusão por leito de pó. Previsibilidade.
Materiais Quebradiços Também se Beneficiam
Mesmo cerâmicas — zircônia, alumina — podem se beneficiar. Nesses materiais, o problema está menos na soldagem dúctil e mais na aglomeração forte impulsionada por forças de van der Waals ou atração eletrostática. A mesma redução de energia de superfície que ajuda os metais também ajuda a manter os finos de cerâmica discretos e com bom fluxo.
O Trade-off: Pureza em Equilíbrio
O Carbono Entra na Rede Cristalina
O ácido esteárico é CH₃(CH₂)₁₆COOH. Carbono. Hidrogênio. Oxigênio.
Sob as condições extremas da moagem de alta energia, alguns desses átomos inevitavelmente são incorporados ao pó. O carbono pode se dissolver intersticialmente no titânio, formando uma solução sólida ou até mesmo carbonetos. O oxigênio pode formar óxidos.
Se sua aplicação exige pureza química máxima, isso importa. Algumas centenas de partes por milhão de carbono podem alterar as propriedades mecânicas de uma peça sinterizada. Pode mudar a estabilidade de fase. Pode criar precipitados inesperados nos contornos de grão.
O Problema do Resíduo
Após a moagem, um fino resíduo orgânico permanece na superfície da partícula. Se o pó for diretamente para compactação e sinterização sem uma etapa de desligadura, esse resíduo é queimado. Mas a queima pode deixar porosidade ou regiões ricas em carbono.
O pós-processamento importa. Um tratamento térmico a vácuo antes da sinterização pode remover o PCA de forma limpa. Uma rampa de aquecimento em atmosfera inerte pode liberar os componentes orgânicos como gás. Mas essas etapas adicionam tempo e complexidade. Fazem parte do custo de usar PCA.
A Dose Faz o Veneno
Existe uma janela de concentração. Pouco ácido esteárico, e você volta a ter soldagem a frio — baixo rendimento, mau controle. Muito, e você lubrifica excessivamente o sistema. O atrito que deveria causar a fratura é amortecido. A moagem se torna ineficiente. A contaminação aumenta desnecessariamente.
A faixa eficaz é tipicamente de 0,5% a 2% em peso. O valor ideal preciso depende do seu material, do seu moedor e dos seus objetivos.
Escolhendo Sua Estratégia com Intenção Clara
O Caminho do Refinador
Você quer o pó mais fino possível, a distribuição mais estreita, a redução de tamanho mais agressiva.
Use uma concentração maior de PCA — aproximando-se de 2%. Aceite alguma contaminação. Planeje uma etapa de desligadura pós-moagem em vácuo ou gás inerte. O processamento adicional é o preço da precisão.
O Caminho do Purista
Você não pode tolerar contaminação. Sua aplicação — talvez um implante biomédico ou um alvo de sputtering de alta pureza — exige química impecável acima de tudo.
Minimize o PCA ao nível efetivo mais baixo, geralmente em torno de 0,5%. Considere operar o moedor com menor energia, por mais tempo. Aceite um rendimento um pouco menor. E certifique-se absolutamente que um ciclo adequado de queima e limpeza faça parte do seu processo.
O Caminho do Engenheiro de Produção
A sua métrica é o rendimento. Você quer colocar material dentro e tirar o mesmo material para uso, com desperdício mínimo e tempo de inatividade mínimo para limpeza.
Concentre-se nas etapas iniciais. Pré-misture seu pó com ácido esteárico e execute um curto "ciclo de revestimento" antes do início da moagem em energia total. Isso reveste o frasco e as esferas, evitando a adesão inicial que se transforma em grandes aglomerados depois.
Um resumo dessas estratégias:
| Caminho | Nível de PCA | Trade-off Principal |
|---|---|---|
| Refinador | Maior (~2%) | Aceita alguma contaminação; requer desligadura |
| Purista | Menor (~0,5%) | Prioriza a química; aceita menor rendimento |
| Produção | Médio, com ciclo de revestimento | Prioriza o rendimento e a limpeza do equipamento |
O Equipamento que Faz Tudo Funcionar
Todo esse esforço — a otimização, os trade-offs cuidadosos — exige uma coisa do equipamento: controle. Controle de temperatura, para manter a fragilização consistente. Controle de energia, para entregar forças de impacto previsíveis. Controle de atmosfera, para gerenciar oxidação e contaminação.
O moedor não é apenas um motor e alguns frascos. É o recipiente onde a química de superfície, a mecânica da fratura e a termodinâmica convergem.
É por isso que, quando projetamos sistemas de preparação de amostras, pensamos em todo o fluxo de trabalho:
- Sistemas de moagem que operam da temperatura ambiente até temperaturas criogênicas profundas, com estabilidade térmica para manter sua janela de processo estreita.
- Moedores projetados para tarefas específicas — moinhos de bolas planetários para ligação mecânica de alta energia, moinhos de jato para micronização livre de contaminação, moinhos de rotor para redução rápida de materiais a granel.
- Equipamentos de compactação que pegam o seu pó cuidadosamente preparado e o transformam em corpos verdes com densidade consistente — desde prensas de laboratório padrão até prensas isostáticas frias e quentes, prensas a quente a vácuo e prensas para pastilhas de XRF.
- Ferramentas de suporte — britadores, peneiras vibratórias, misturadores — que garantem que seu material entre no moedor preparado, e o resultado seja caracterizado e pronto para a próxima etapa.
A molécula de ácido esteárico faz o seu trabalho na escala nanométrica. O equipamento faz o seu trabalho na escala de laboratório. O princípio, inesperadamente, é o mesmo: controle o que gruda, controle o que separa, e você controla o resultado.
Contate Nossos Especialistas para discutir o seu desafio específico de processamento de pó — seja soldagem a frio, controle de morfologia ou escalação de laboratório para produção.
Links rápidos
Produtos sugeridos
Moinho de Bolas Vibratório de Alta Energia Criogênico de Temperatura Ultrabaixa Micro Moagem de Alta Produtividade para Moagem Criogênica e Rompimento de Células em Laboratório Moinho Vibratório de Ultra-Baixa Temperatura para Moagem Ultrafina Moinho de Bolas Vibratório de Alta Energia com Controle de Temperatura de Aquecimento Moinho de Bolas Vibratório de Alta Energia em Nanoescala a Baixa TemperaturaLeitura adicional
O Silêncio Dentro do Jarro: O que um Moinho de Bolas Realmente Faz pelo Ferrita de Bismuto Dopado A Verdade Pesada Sobre o Pó Leve: Por Que o Carboneto de Tungstênio Vence o Jogo do Titânio A Verdade Frágil: Por Que o Potencial do Seu Catalisador Está Preso na Fita, e o Único Passo Violento para Libertá-lo A Colisão que Rachou um Cristal: Processando Ti2SnC com Aço Inoxidável e a Busca pelo Caos Controlado Defeitos Congelados, Metal Inquebrável: O Segredo Criogênico do Pó de Titânio Nanoestruturado
PowderPreparation
Last updated on May 14, 2026
Produtos relacionados
Moinho de Bolas Vibratório de Alta Energia Criogênico de Temperatura Ultrabaixa
Micro Moagem de Alta Produtividade para Moagem Criogênica e Rompimento de Células em Laboratório
Moinho Vibratório de Ultra-Baixa Temperatura para Moagem Ultrafina
Moinho de Bolas Vibratório de Alta Energia com Controle de Temperatura de Aquecimento
Moinho de Bolas Vibratório de Alta Energia em Nanoescala a Baixa Temperatura
Moinho Criogênico Resfriado a Água para Quebra Ultra-fina de Parede Celular
Moedor Vibratório de Ultrafino em Temperatura Ultrabaixa para Processamento Criogênico de Pós
Moedor Criogênico Pequeno com Nitrogênio Líquido para Moagem Ultrafina de Materiais Termossensíveis em Laboratórios
Moinho de Facas de Laboratório de Baixa Temperação Moedor de Amostras Criogênico Ciência dos Materiais Processamento de Pó
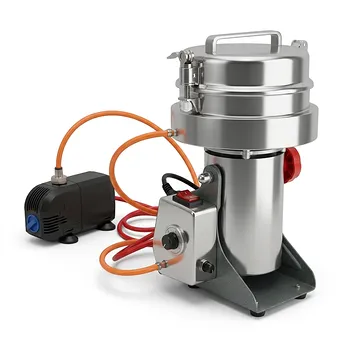
Moinho de Alta Velocidade com Refrigeração a Água e Opção Criogênica para Preparação de Amostras de Laboratório
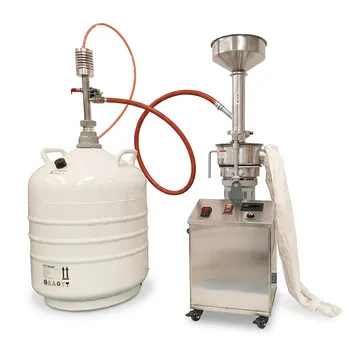
Moinho Criogênico de Nitrogênio Líquido de Laboratório para Preparação de Amostras de Polímeros
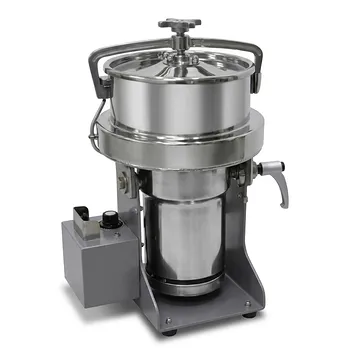
Moinho de Baixa Temperatura Resfriado a Água com Capacidade de 500g, Velocidade Variável e Tampa de Segurança
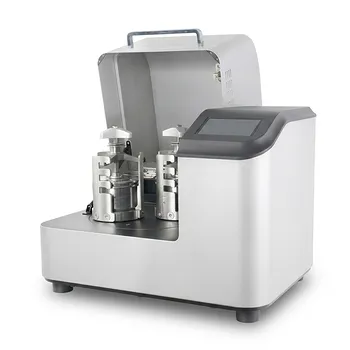
Moinho Planetário de Bolas de Alta Energia para Moagem em Escala Nanométrica e Ligação Mecânica
Moinho de Fluxo de Ar Ultrafino com Refrigeração a Água para Processamento de Materiais em Baixa Temperatura
Moinho de Bolas Planetário de Laboratório de Alta Energia para Moagem Nano e Preparação de Amostras em Ciência de Materiais
Moinho Planetário de Bolas de Alta Energia para Moagem em Escala Nanométrica e Mistura Coloidal em Pesquisa de Ciência dos Materiais
Moinho de Bolas de Alta Energia Nano para Laboratório Moagem Ultrafina e Ligação Mecânica
Moinho de Bolas Planetário Vertical Quadrado para Preparação de Amostras de Laboratório e Moagem em Nanoescala
Moinho de bolas planetário em miniatura com moagem a vácuo e alta eficiência para preparação de amostras em laboratório