A Alavanca Oculta na Pelletização de Biomassa: Por que um Peneirador Vibratório Programável Transforma Resíduos Variáveis em Combustível de Precisão
Oct 12, 2026
Uma Carga de Pedras de Cereja, uma Montanha de Problemas
O caminhão descarrega mais trinta toneladas de pedras de cereja no portão da usina de biomassa. De longe, parecem uniformes. De perto, são tudo menos isso. Poeira fina adere às pedras inteiras, lascas do tamanho de unha polegar se escondem entre fragmentos farinhentos e o teor de umidade varia em cada metro quadrado.
Um operador coleta uma amostra, vai até o laboratório e carrega um peneirador vibratório programável. Em minutos, a máquina revela o que o olho nu não consegue ver: a fração de 1,00 mm é dominante, mas 14% da massa está acima de 2,00 mm, e 8% é poeira que passa por uma malha de 0,25 mm. Quando essa mistura bruta é alimentada diretamente na prensa de pellets, os resultados são previsíveis: densidade irregular, pellets rachados, matrizes entupidas e contas de energia que fazem o diretor financeiro torcer o rosto.
Todo gerente de planta sabe que a biomassa é variável. Muito menos compreendem que a alavanca mais barata e confiável para controlar a qualidade do pellet não está dentro da prensa — ela está na bancada do laboratório.
Esta é a história de uma tecnologia aparentemente simples que transforma matéria-prima orgânica estocástica em combustível de nível de engenharia. É uma história sobre tamanho de partículas, sobre a necessidade humana de controle em um mundo caótico e sobre por que um peneirador programável não é apenas uma verificação de qualidade — é um motor de otimização de produção.
A Física que Ninguém Vê: Por que a Distribuição Granulométrica Governa a Prensa de Pellets
Os pellets são estruturas de resistência. Eles precisam se manter intactos durante o transporte, resistir à fragmentação no manuseio e queimar de forma consistente dentro de uma caldeira. Todas as três propriedades remontam a uma única variável oculta: a distribuição granulométrica (PSD).
O Problema do Empacotamento Dentro de Cada Matriz
Quando você despeja partículas mistas em uma matriz de prensa, a natureza não as empacota de forma eficiente, a menos que você dê a ela a receita certa. Fragmentos grandes de pedra de cereja criam um esqueleto. Se você colocar apenas fragmentos grandes, os vazios de ar dominam. Se você adicionar apenas poeira, a massa colapsa com a vibração, mas não tem força de ligação.
O cenário ideal é o que os cientistas de materiais chamam de "curva de classificação contínua" — uma mistura deliberada onde partículas médias e finas preenchem os espaços entre as maiores. Isso não acontece por acidente. Requer saber exatamente quais frações existem na sua corrente de entrada de material.
Um peneirador vibratório separa essa carga em faixas de tamanho discretas. Para pedras de cereja, você pode descobrir que apenas a fração de 1,00 mm representa 40 a 55% da massa. Para serragem, a fração de 0,50 mm costuma ser dominante. Uma vez que você sabe isso, você pode projetar a matéria-prima, misturando, peneirando ou ajustando os parâmetros de moagem até que a distribuição crie consistentemente uma alta densidade de empacotamento.
Encaixe Mecânico: Quando as Partículas Aprendem a Se Ligar
Um pellet que sobrevive a uma queda de cinco metros não depende apenas de cola. O encaixe mecânico entre partículas irregulares contribui mais para a resistência verde do que a maioria dos operadores imagina. Sob compressão, fragmentos grandes de pedra de cereja formam um esqueleto que suporta a carga. Partículas finas (<0,5 mm) migram para as lacunas, se encaixando firmemente e criando milhares de micro-encaixes.
Se o seu peneirador indicar que a fração fina é muito baixa, a arquitetura interna do pellet falha. Microfissuras se propagam. Você obtém pellets "curtos" que se rompem na saída da matriz. Se a fração grossa for excessiva, defeitos de ligação deixam o núcleo oco. Ambos os problemas desaparecem quando você ajusta uma distribuição granulométrica científica — e você não pode ajustar o que não consegue medir.
A Economia do Aglutinante que Ninguém Comenta
Agentes aglutinantes custam dinheiro. Eles também alteram o perfil de combustão. Todo operador sonha em usar menos. No entanto, quando as partículas finas são excessivas, a área de superfície específica explode, e a demanda por aglutinante aumenta porque há mais superfície de partícula para revestir.
Partículas de tamanho excessivo criam o problema oposto: o aglutinante reveste a casca externa, mas não consegue penetrar, criando uma estrutura laminada que se descola sob tensão. Um peneirador permite que você encontre o ponto médio onde a área de superfície é suficiente para o encaixe, mas não tão excessiva que a conta do aglutinante consuma sua margem. Esse ponto ideal é exclusivo para cada biomassa — pedras de cereja, serragem, casca de café, caroços de azeitona — e muda com as estações. Você precisa dos dados.
O Que um Peneirador Vibratório Programável Realmente Faz
É fácil descartar um peneirador como uma mesa de vibração glorificada. A parte "programável" é o que o transforma em um instrumento de controle de processo.
Amplitude, Tempo e o Milagre da Repetibilidade
A peneiração manual depende do operador. As mãos se cansam. Os ritmos variam. Uma unidade programável aplica exatamente o mesmo movimento vibratório tridimensional, com exatamente a mesma amplitude e frequência, por exatamente a mesma duração, em cada execução. Essa repetibilidade significa que a distribuição granulométrica medida em julho corresponde àquela medida em dezembro.
Por que o Movimento 3D é Importante
Peneiradores vibratórios usam uma combinação de impulsos verticais e horizontais. As partículas giram continuamente, apresentando cada face às aberturas da malha. Sem isso, lascas alongadas de pedra de cereja podem sempre se orientar paralelas à superfície da peneira e nunca passar, tendenciando seus resultados para leituras mais grossas. Unidades programáveis permitem ajustar o movimento de arremesso para o fator de forma do seu material específico — uma vantagem pouco valorizada ao trabalhar com biomassa fibrosa.
Da Amostra Coletada à Decisão Ação em 8 Minutos
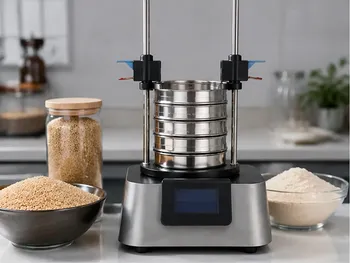
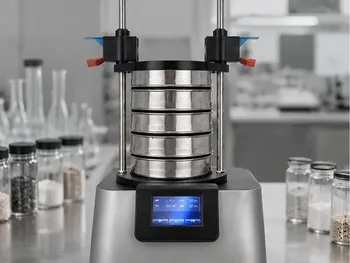
- Passo um: Carregue a pilha de peneiras com tamanhos de malha escolhidos para delimitar o seu alvo (ex.: 2,00 mm, 1,00 mm, 0,50 mm, 0,25 mm, coletor inferior).
- Passo dois: Despeje a amostra seca.
- Passo três: Configure o programa — amplitude 1,2 mm, tempo 5 minutos, operação em intervalos para evitar obstrução da malha.
- Passo quatro: Pese cada fração, plote a curva cumulativa.
Em menos de dez minutos, você sabe se o moinho precisa de ajuste, se o material de hoje pode ser processado com a pressão padrão da prensa, ou se você precisa misturá-lo com um lote mais grosso para atingir as especificações. Esse ciclo de feedback é o que separa uma planta que reage aos problemas daquela que os previne.
A Equação Energética: Peneirar para Economizar Quilowatts
A pelletização de biomassa é um negócio intensivo em energia. As forças de compressão normalmente excedem 100 MPa na matriz. Reduzir esse número em apenas 15% muda a economia de toda a linha de produção.
Partículas Finas Alcançam a Densificação Parcial Mais Cedo
Quando a PSD é bem classificada, as partículas finas começam a preencher os vazios em pressões muito baixas — o que os pesquisadores chamam de "densificação na fase de rearranjo". Quando a prensa atinge a pressão máxima, a matriz já está 70 a 80% empacotada. A máquina não precisa trabalhar tão forte para fechar os espaços de ar restantes.
Um peneirador vibratório programável permite que você almeje o teor de partículas finas preciso que maximiza esse efeito de pré-densificação sem ultrapassar a zona onde os custos de energia de moagem superam a economia na prensa.
A Penalidade das Partículas de Tamanho Excessivo
Cada fragmento de pedra de cereja de tamanho excessivo age como uma pequena ponte de concreto na cavidade da matriz. Sob pressão, a carga se concentra ao redor dessas partículas grandes, em vez de se distribuir uniformemente. A prensa precisa empurrar com mais força para esmagá-las ou reorientá-las. Isso não só aumenta o pico de consumo de energia, como também acelera o desgaste da matriz.
Dados da peneiração revelam a fração de tamanho excessivo instantaneamente. Uma planta que peneira o material acima de 2,00 mm e o recircula para nova moagem pode reduzir a amperagem média da prensa em uma margem mensurável — geralmente de 5 a 12%. Faça as contas para um motor de 500 kW operando 6.000 horas por ano, e a economia rapidamente justifica o investimento em um equipamento de classificação laboratorial adequado.
Estabilidade Térmica: A Conexão com a Combustão
Os compradores de pellets de biomassa não se preocupam apenas com a densidade. Eles se preocupam com a consistência da queima do pellet. Uma carga que queima de forma irregular, produzindo pontos quentes ou cinza excessivo, cria dores de cabeça para o controle da caldeira.
Por que o Tamanho Uniforme se Transforma em Transferência de Calor Previsível
Um pellet é um sistema térmico. O calor é transferido da superfície para o interior a uma taxa governada pela dimensão característica do pellet. Se cada pellet de um lote tem efetivamente o mesmo tamanho — porque foi formado a partir de partículas classificadas pela mesma malha de peneira — então cada pellet segue a mesma curva de aquecimento dentro da câmara de combustão. Os algoritmos de controle podem ser ajustados para isso. As emissões permanecem estáveis. As temperaturas de fusão da cinza permanecem dentro da faixa.
O Problema da Reação Localizada Excessiva
Misture um pellet de 3 mm formado de partículas de pedra de cereja de 1,00 mm com um que contém um fragmento de casca não moída de 2,5 mm, e você terá duas taxas de resposta termoquímica diferentes. O pellet não homogêneo pode apresentar picos exotérmicos localizados, carbonizando o aglutinante mais rapidamente no ponto fraco e fazendo com que ele se quebre no meio da combustão.
Um peneirador vibratório programável não pode alterar as leis da cinética de reação. Mas ele pode garantir que a sua prensa nunca forme esses pellets estruturalmente imprevisíveis em primeiro lugar. Isso é controle de processo no nível mais fundamental.
Os Trade-offs: Você Não Pode Otimizar Tudo de Uma Vez
Os céticos vão dizer: "Apenas moa tudo em pó e pressione". Esse caminho leva à falência.
O Paradoxo da Moagem
Produção de pós abaixo de 100 µm a partir de pedras de cereja exige moagem intensiva em energia — moagem criogênica em casos extremos, ou moagem em moinho planetário prolongada. Quanto mais fino você vai, mais energia você gasta antes mesmo que a prensa de pellets receba o material. Um peneirador permite quantificar o ponto de retorno decrescente. Frequentemente, você descobrirá que eliminar os 5% da fração mais grossa entrega 80% do benefício, enquanto buscar a uniformidade perfeita custa mais do que vale.
Rendimento vs. Perfeição
Cada ponto percentual de material rejeitado pela peneira superior ou perdido como poeira no coletor é material que você pagou, mas não pode vender diretamente como combustível. Plantas que atendem clientes de caldeiras industriais podem ter faixas de tolerância diferentes de plantas que vendem pellets premium para churrascos. O ótimo econômico varia. O peneirador não diz o que você deve otimizar — ele dá os números que você precisa para ter a conversa com o seu departamento de contabilidade em bases científicas sólidas.
Como Implementar uma Estratégia de Pelletização Orientada por Peneiração
Nem toda operação precisa do mesmo perfil de tamanho de partícula. Use o seu peneirador vibratório programável para construir uma matriz de decisão alinhada ao seu principal objetivo de produção:
Se a densidade é a sua exigência
Busque uma curva de classificação contínua com 25 a 35% de partículas finas (<0,5 mm). Elas preenchem os vazios entre a fração dominante de 1,00 mm, maximizando a força de encaixe. Monitore a fração do coletor semanalmente. Se ela cair, verifique o desgaste das telas do moinho.
Se o custo de energia move o seu resultado
Concentre-se em eliminar todas as partículas acima de um limite de tamanho excessivo definido — normalmente 2,00 mm para pedras de cereja, 1,00 mm para serragem de conífera. Ajuste a malha da peneira superior de acordo com isso. O peneirador mostrará exatamente quanto material precisa ser reprocessado. Use esses dados para negociar cronogramas de manutenção do moinho, não suposições.
Se a consistência térmica é o seu diferencial de venda
Impuna uma janela estreita de tamanho de partícula. Faça uma análise de peneiração diariamente e rejeite ou retrabalhe lotes onde a fração dominante desvia mais de ±5% do alvo. Para muitos materiais de biomassa, uma especificação de malha 18 (1,00 mm) proporciona excelente uniformidade de combustão sem penalidades de moagem.
| Fator de Otimização | Papel do Peneirador | Impacto no Pellet Final |
|---|---|---|
| Distribuição Granulométrica | Mapeia frações dominantes (ex.: 1,0 mm para pedras de cereja) | Matéria-prima consistente, comportamento da prensa previsível |
| Densidade de Empacotamento | Identifica finos para preencher vazios entre fibras maiores | Maior encaixe mecânico e integridade estrutural |
| Eficiência Energética | Elimina partículas superdimensionadas que resistem à compressão | Redução do consumo de eletricidade e do desgaste de máquinas |
| Estabilidade Térmica | Garante dimensões uniformes para transferência de calor uniforme | Taxas de combustão previsíveis, controle estável da caldeira |
| Otimização do Aglutinante | Controla a área de superfície para evitar o consumo excessivo do agente | Propriedades físicas estabilizadas, menores custos com aditivos |
De Pedras de Cereja a Serragem: Uma Lógica Universal
O mesmo peneirador programável que otimiza pellets de pedra de cereja processa serragem, torta de azeitona, borra de café e até polímeros de grau industrial. O material muda. A física não. Você ainda precisa de uma forma medida e repetível de saber a sua distribuição granulométrica antes que a prensa feche a matriz.
Essa é a profundeza silenciosa desse instrumento. Ele não se importa com o que você alimenta. Ele simplesmente entrega uma curva de distribuição que substitui a adivinhação pela engenharia. Em um setor onde as matérias-primas são baratas, mas a qualidade consistente garante um prêmio, essa capacidade é uma barreira competitiva.
O Romantismo do Controle para o Engenheiro
Há algo profundamente satisfatório em transformar uma pilha caótica de resíduos biológicos em cilindros de combustível perfeitamente formados e de alta densidade. É um ato de desafio contra a entropia. Um peneirador vibratório programável é o primeiro ponto de decisão nessa transformação — o ponto onde a variabilidade encontra a medição, e a medição permite o domínio.
Engenheiros que se apaixonam por essa tecnologia não amam as telas de peneiração. Eles amam a confiança que vem de saber que os pellets de amanhã serão tão bons quanto os de hoje, não porque a matéria-prima teve sorte, mas porque o processo não deixou nada ao acaso.
Construindo o Seu Kit de Ferramentas de Pelletização de Precisão
A pelletização de precisão não termina na peneiração. Um fluxo de trabalho completo de preparação de amostras laboratorial conecta a análise granulométrica às etapas de moagem e compactação que vêm antes e depois. É aí que um ecossistema integrado de equipamentos se paga.
- Classificação e Análise: Peneiradores vibratórios programáveis, peneiradores a jato de ar para pós finos e peneiras de teste de alta precisão com tamanhos de malha certificados fornecem os dados granulométricos que você precisa para fazer ajustes de moagem em tempo real.
- Moagem e Britagem: Britadores de mandíbula e de rolos para redução primária de tamanho, moedores criogênicos com nitrogênio líquido para biomassa sensível ao calor e moinhos planetários de bolas para atingir a fração fina exata que a sua curva de densidade exige.
- Soluções de Compactação: Um espectro completo de prensas hidráulicas — Prensas Isostáticas a Frio (CIP) para compactos verdes ultrauniformes, prensas quentes a vácuo para densificação especial e prensas de pellets para XRF para preparação de amostras analíticas — garante que seus pós se transformem em pellets de alta densidade e alta integridade.
- Mistura: Misturadores avançados para pós e antiespumantes para distribuição uniforme do aglutinante, eliminando a superconcentração localizada que compromete a consistência do pellet.
Se você está escalando uma linha de combustível de pedras de cereja ou desenvolvendo compósitos de serragem de próxima geração, o princípio permanece o mesmo: meça as partículas, domine o processo, monetize a consistência.
Pronto para sair da solução reativa de problemas para a otimização proativa de processos? Contate Nossos Especialistas
Links rápidos
Produtos sugeridos
Peneirador Vibratório Eletromagnético com Movimento 3D para Análise de Tamanho de Partículas em Pó para Peneiração a Seco e Úmida Peneira Vibratória de Laboratório Pequena para Granulometria de Pó e Análise de Tamanho de Partícula Peneira Vibratória Tridimensional Seca e Úmida de Laboratório para Análise de Partículas Peneirador Vibratório de Laboratório Compacto para Análise Precisa de Granulometria Peneira Vibratória Rotativa Tridimensional de Alta Frequência Tipo Gabinete para Peneiragem a Seco e Classificação de PartículasLeitura adicional
A Economia Oculta do Tamanho de Partículas: Por Que a Variável Mais Ignorada na Ciência dos Materiais Controla Tudo A Arquitetura Invisível do Pó: Como um Peneirador Vibratório Decide o Que Se Torna o Seu Pão de Amaranto A Alavanca do Tamanho de Partícula: Por Que a Etapa Mais Ignorada no Design de Catalisadores Determina Todo o Resto Quando a Fusão do Vidro Falha, Nunca Foi o Forno: A Economia Oculta da Granulometria da Areia A Margem de Quarto de Milímetro: Por Que a Precisão da Peneira Vibratória Determina a Lucratividade da Pedra Artificial
PowderPreparation
Last updated on May 14, 2026
Produtos relacionados
Peneirador Vibratório Eletromagnético com Movimento 3D para Análise de Tamanho de Partículas em Pó para Peneiração a Seco e Úmida
Peneira Vibratória de Laboratório Pequena para Granulometria de Pó e Análise de Tamanho de Partícula
Peneira Vibratória Tridimensional Seca e Úmida de Laboratório para Análise de Partículas
Peneirador Vibratório de Laboratório Compacto para Análise Precisa de Granulometria
Peneira Vibratória Rotativa Tridimensional de Alta Frequência Tipo Gabinete para Peneiragem a Seco e Classificação de Partículas
Peneira Vibratória de Laboratório em Aço Inoxidável
Peneira Vibratória Tridimensional a Seco
Agitador de Peneiras Vibratório de Laboratório para Análise de Tamanho de Partículas de Precisão e Classificação de Pós

Peneira Vibratória Tridimensional Seca de Alta Resistência para Separação de Partículas
Peneirador Vibratório Tridimensional de Alta Frequência para Análise de Tamanho de Partículas a Seco e a Úmido
Peneirador Vibratório Eletromagnético Tridimensional para Microamostras
Peneirador Oscilante de Batimento para Análise de Tamanho de Partículas a Seco e Úmido
Peneira Vibratória Rotativa Tridimensional
Peneira Vibratória Rotativa em Aço Inoxidável de Alta Precisão Separador Vibratório Circular Industrial Máquina de Classificação de Pó Equipamento de Peneiração Multicamadas
Alimentador de Pó Vibratório Automático para Processamento de Materiais de Laboratório Alimentador de Funil Vibratório de Precisão para Manuseio de Materiais Granulares e em Pó Alimentador de Bandeja Vibratória de Grau Industrial para Preparação Consisten
Pequeno Moedor Ultrafino Vibratório para Medicina Tradicional Chinesa
Moinho de Disco Vibratório de Alta Velocidade para Preparação de Amostras para Análise Espectral e Moagem Rápida de Pós