O contaminante de 0,1% que mata 100% do desempenho: por que a moagem sem ferro define a qualidade dos compósitos de quartzo
Sep 29, 2026
O mistério da superfície que não deveria ter manchado
Um fabricante de pedra técnica de alta qualidade já enfrentou uma falha intrigante. Suas placas de quartzo, de um branco impecável sob as luzes da fábrica, desenvolveram listras amarelas fantasmagóricas apenas algumas semanas após a instalação. A receita não tinha mudado. A resina era a mesma. A distribuição granulométrica era perfeita. Mesmo assim, algo invisível a todas as inspeções de recebimento estava envenenando silenciosamente o produto.
O culpado só foi encontrado após uma análise forense meticulosa. Não era o quartzo. Não era o polímero. Era uma contaminação por metal traço — ferro — introduzida durante a moagem. O nível era microscópico, apenas algumas partes por milhão. Mas no mundo preciso dos compósitos avançados, essa é a diferença entre um produto premium e um passivo estrutural.
Esta não é uma história sobre quartzo de má qualidade. É uma história sobre um ponto cego sistêmico na forma como processamos materiais. Tendemos a venerar o que podemos ver: tamanhos de partícula, curvas de fluxo, brilho visual. Mas a verdadeira ameaça se move em silêncio, no nível atômico.
A intuição de engenharia em que não confiamos
Existe uma peculiaridade psicológica que assombra o processamento de materiais. Estamos programados para resolver problemas visíveis. Se um compósito racha sob carga, nós o reforçamos. Se um pó flui mal, modificamos sua forma. Mas a contaminação dos corpos moedores é invisível durante a produção. O dano só aparece mais tarde, na matriz curada, muito depois que o ponto de intervenção já passou.
Economistas comportamentais chamam isso de viés de saliência. Ignoramos o pequeno impacto cumulativo na qualidade porque seus efeitos são adiados. Na fabricação de compósitos, esse viés faz com que as equipes otimizem o rendimento e o tamanho de partícula enquanto toleram um ambiente de moagem que vaza íons metálicos. Afinal, o pó parece branco. Suas medidas estão corretas. O que poderia estar errado?
A resposta é uma lição de química que todo formulador de resina aprende da pior maneira: os íons metálicos não ficam inertes. Eles participam das reações. Eles catalisam, oxidam e nucleiam a falha.
Como o ferro entra no mundo do quartzo
Antes do quartzo se tornar um cargueiro, ele passa por um conjunto violento de processos: britagem, moagem, classificação. Em instalações convencionais, os corpos moedores são geralmente de aço — densos, baratos e brutalmente eficazes para fraturar rocha quebradiça. Mas durante o processo, o próprio corpo moedor se desgasta.
Pequenos fragmentos de ferro e seus óxidos se desprendem, incrustando-se nas superfícies do quartzo recém-fracturadas. Quanto mais fina a moagem, maior a área de superfície e mais ferro fica aprisionado. Uma corrida de rotina em um moinho planetário de bolas com frascos e bolas de aço inoxidável pode elevar o teor de Fe da pureza basal para níveis que sabotam o compósito posteriormente.
Esse ferro adicionado não é um contaminante em massa que você possa filtrar facilmente. Ele se torna parte da química da superfície da partícula. E o quartzo, com seus grupos de sílica altamente reativos, é um hospedeiro perfeito.
A cascata química que ninguém vê chegar
Quando o quartzo contaminado com ferro entra em contato com a resina de poliéster insaturada, começa uma reação em cadeia sutil, mas dramática.
Interferência do catalisador no ciclo de cura
A cura da resina depende de um equilíbrio delicado entre aceleradores, iniciadores e inibidores. Os íons de ferro dissolvidos atuam como catalisadores não intencionais ou, paradoxalmente, como varredores de radicais, dependendo do seu estado de oxidação. O resultado é um perfil de cura alterado localmente: algumas regiões polimerizam muito rápido, outras permanecem subcuradas. Essa heterogeneidade cria tensão residual, microvazios e pontos fracos químicos.
Sementes de oxidação que nunca dormem
O ferro metálico incrustado na interface partícula-matriz não permanece neutro para sempre. Ao longo de meses ou anos, a umidade e o oxigênio difundem-se no compósito e reagem com esses sítios de ferro. A interface sofre corrosão. A expansão de volume causada pela formação de ferrugem cria microfissuras que se propagam sob carga térmica ou mecânica. A estabilidade química a longo prazo do compósito é comprometida em nível molecular.
O preço escrito na cor e na estrutura
Pedras técnicas e compósitos de quartzo de alta qualidade são frequentemente escolhidos justamente por sua pureza estética. Um único ponto escuro por metro quadrado já pode ser um critério de rejeição cosmética. A contaminação por ferro se manifesta esteticamente de duas maneiras:
- Amarelamento: espécies de Fe(III) tingem sutilmente a resina, especialmente visível em matrizes brancas ou translúcidas.
- Manchas: a corrosão localizada pode criar pontos escuros que arruínam completamente a aparência da superfície.
Além da estética, o preço estrutural é igualmente severo. Interfaces contaminadas não transferem tensão de forma eficiente. O cargueiro não consegue reforçar uniformemente. A dispersão é prejudicada porque a contaminação superficial afeta a molhabilidade partícula-polímero. O que deveria ser um corpo homogêneo de alta resistência se torna uma coleção de sítios de defeito esperando para falhar.
O imperativo de 99,0%: um limiar, não uma meta
A indústria geralmente cita a manutenção de um teor de sílica de pelo menos 99,0% como referência para cargueiros de quartzo de alto desempenho. É tentador ver isso como um teto de pureza, mas os engenheiros entendem isso como um piso de sobrevivência. Qualquer valor abaixo disso, o resíduo metálico começa a dominar a química da superfície do cargueiro.
Alcançar esse nível exige uma cadeia de processamento sem ferro. Qualquer contato com aço — em moinhos, classificadores ou até mesmo tubulações de transporte — corrói esse santuário numérico. É por isso que os fabricantes mais obcecados por qualidade fazem a transição para revestimentos cerâmicos, corpos moedores de alumina e moinhos de jato de ar, onde as partículas colidem entre si, e não com o metal.
Um caminho melhor: projetar um futuro livre de contaminação
Resolver esse problema não se trata de ajustes incrementais de parâmetros. É uma mudança sistêmica para moagem e classificação sem ferro. Isso não é meramente um método "mais limpo"; é uma filosofia fundamentalmente diferente de criação de materiais — que valoriza a pureza latente tanto quanto as métricas imediatas.
A lógica da moagem não metálica
Os corpos moedores de cerâmica e alumina de alta pureza são menos densos que o aço. Isso significa tempos de ciclo mais longos e, sim, maior capital inicial. Mas o que você perde em rendimento, você ganha em absoluta tranquilidade química. Em compósitos reforçados, perder algumas horas de tempo de moagem é trivial comparado a perder um lote inteiro de produção para uma contaminação invisível.
Classificação a ar sem sombras de ferro
Após a moagem, a classificação também deve ser isenta de ferro. A peneiração por jato de ar e os sistemas de classificação sem contato garantem que a fração final — geralmente na faixa de 60–100 μm — retenha a pureza conquistada com muito esforço. Não adianta moer sem ferro para depois peneirar em uma malha de aço inoxidável que desprende suas próprias partículas.
A caixa de ferramentas de precisão para a pureza
Quando um laboratório ou linha piloto se compromete com o processamento de quartzo sem ferro, eles precisam de um ecossistema completo, não de um único moinho. O processo começa com a redução inicial de tamanho, passa pela moagem ultrafina e termina com a compactação para análise. Tudo deve estar livre de contaminação.
| Etapa do Processo | Abordagem Tradicional (risco de Fe) | Solução Sem Ferro | Benefício Principal |
|---|---|---|---|
| Britagem Primária | Britadores de mandíbula/rolo de aço | Britadores de mandíbula com placas de cerâmica ou carbeto de tungstênio | Zero contaminação metálica no quartzo grosso |
| Moagem Fina | Moinhos planetários de bolas de aço inoxidável | Moinhos planetários de bolas com frascos de zircônia/alumina; moinhos de jato de leito fluidizado | Mantém >99,0% de sílica, sem desprendimento de material do corpo moedor |
| Auxílio Criogênico | Moagem padrão (acúmulo de calor) | Moedores criogênicos de nitrogênio líquido com recipientes cerâmicos | Preserva a cristalinidade, previne a difusão do ferro |
| Classificação Granulométrica | Peneiras vibratórias de aço inoxidável | Peneiradoras a jato de ar com malhas de nylon/cerâmica | Classificação de partículas sem contato com ferro |
| Mistagem/Desespumagem | Misturadores de pá de aço inoxidável | Misturadores de pó revestidos ou com revestimento cerâmico, misturadores desespumantes não metálicos | Dispersão uniforme sem recontaminação |
| Compactação e Prensagem | Conjuntos de matrizes de aço padrão | Prensas de pastilhas XRF com bigornas cerâmicas; CIP/WIP com moldes elastoméricos; prensas a quente a vácuo com ferramentas de grafite | Amostras sólidas para análise, livres de contaminação da prensagem |
Esse tipo de fluxo de trabalho integrado não é uma promessa de marketing; é a única resposta racional para a química da falha que mapeamos. Quer você esteja desenvolvendo filmes de PVA cargueirados com quartzo, pedras técnicas ou compostos de moldagem de alta carga, sua cadeia de processo deve ser tão inflexível quanto o próprio cargueiro quando se trata de pureza.
Em um mundo que obceca por velocidade e fichas técnicas, a verdadeira medida da inteligência de engenharia está em defender o que não pode ser visto. A moagem sem ferro honra a alma oculta do quartzo — a espinha dorsal silenciosa e não reativa que dá aos compósitos sua durabilidade e beleza. Não deixe que um grão de ferro roube esse potencial. Contate nossos especialistas
Links rápidos
Produtos sugeridos
Moinho de Fluxo de Ar Ultrafino com Refrigeração a Água para Processamento de Materiais em Baixa Temperatura Pulverizador Ultra Fino a Jato de Pulso Refrigerado a Água para Moagem Contínua Moinho de Laboratório de Balanço de Alta Velocidade para Moagem de Pó Fino e Preparação de Amostras Moinho de Alimentação Contínua Refrigerado a Água em Baixa Temperatura - Sistema de Moagem Grosseira e Fina de Dois Estágios Moinho de Alimentação Contínua Triturador de Alta Eficiência para Preparação de Amostras em LaboratórioLeitura adicional
A Verdade Frágil: Por Que o Frio Extremo Produz os Pós de Sulfeto de Zinco Mais Fiéis Fragilidade Projetada: Por Que a Moagem Criogênica Decide o Futuro do Seu Carvão Ativado A Verdade Frágil: Por Que Produzir Microplásticos de PET Exige Extremos, Não Esforço A Janela de Energia: Por que Nanopartículas de Sílica Melhores Não Dependem de Moer Por Mais Tempo, Mas de Forma Mais Inteligente A Variável Oculta na Química Verde: Por que a Cinza de Folha de Banana Falha (e Como a Moagem Precisa Conserta Isso)
PowderPreparation
Last updated on May 14, 2026
Produtos relacionados
Moinho de Fluxo de Ar Ultrafino com Refrigeração a Água para Processamento de Materiais em Baixa Temperatura
Pulverizador Ultra Fino a Jato de Pulso Refrigerado a Água para Moagem Contínua
Moinho de Laboratório de Balanço de Alta Velocidade para Moagem de Pó Fino e Preparação de Amostras
Moinho de Alimentação Contínua Refrigerado a Água em Baixa Temperatura - Sistema de Moagem Grosseira e Fina de Dois Estágios
Moinho de Alimentação Contínua Triturador de Alta Eficiência para Preparação de Amostras em Laboratório
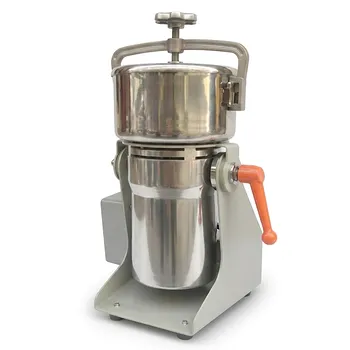
Moinho de Laboratório de Alta Velocidade Eficiente Pulverizador de Pó em Aço Inoxidável Moinho Universal de Ciência de Materiais para Preparação de Amostras
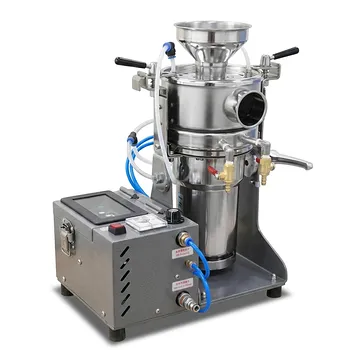
Moinho de Jato de Pulso Ultrafino com Refrigeração a Água
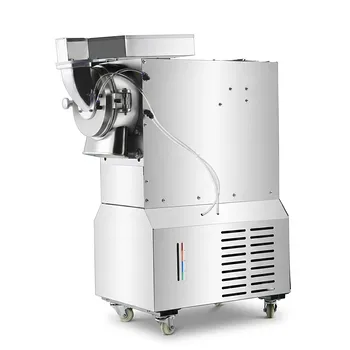
Sistema de Moagem de Ervas e Materiais de Grau Laboratorial com Alimentação Contínua e Refrigeração a Água
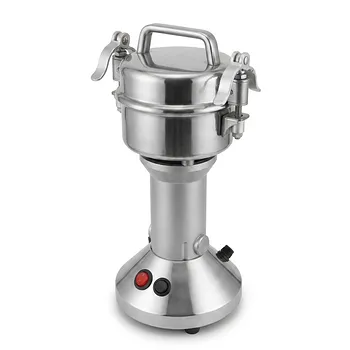
Moinho de Moagem com Alimentação Contínua para Materiais Secos Fibrosos, Resistentes e Duros em Laboratório e Pequena Produção
Moinho de Disco de Laboratório para Moagem de Materiais de Dureza Média, Carvão, Coque e Minério
Moinho Vertical de Contas Nano para Materiais Cerâmicos com Motor de Ímã Permanente e Moagem de Alta Eficiência
Moinho de Areia de Laboratório de Estrutura Cerâmica Pequeno Equipamento de Dispersão e Moagem em Escala Nanométrica Design Sem Vedação Sem Tela
Moinho de Baixa Temperatura Resfriado a Água com Capacidade de 500g, Velocidade Variável e Tampa de Segurança
Moinho Ultracentrífugo Moedor de Laboratório de Alta Velocidade para Preparação de Amostras Fibrosas e Frágeis
Moinho de Disco Vibratório de Alta Velocidade para Preparação de Amostras para Análise Espectral e Moagem Rápida de Pós
Moedor de Pó Ultra Fino de Bancada de Laboratório Pulverizador Micronizador de Alta Velocidade
Moinho de Disco de Laboratório para Preparação Fina de Amostras de Materiais Duros e Quebradiços
Moinho de Esferas de Laboratório Nano Desktop Moinho de Areia Submicrônico Sem Tela Sem Vedação Moedor de Pó